涂装质量在很大程度上取决于前处理与输送的稳定性。浙江玉程机电制造有限公司近期为一个涂装整线项目完成输送系统与抛丸前处理设备的配套交付,两个工序段按同一节拍联动运行。
一、抛丸前处理
工件上件后先进入通过式抛丸机,去除表面氧化皮、锈层与焊渣,处理后表面清洁度按 Sa2.5 级控制,粗糙度按涂料体系要求确定。抛丸后工件经吹丸清理进入涂装段,避免丸料带入喷房。除尘采用布袋除尘器,抛丸室与分离器分别设吸风口。
二、积放式悬挂输送
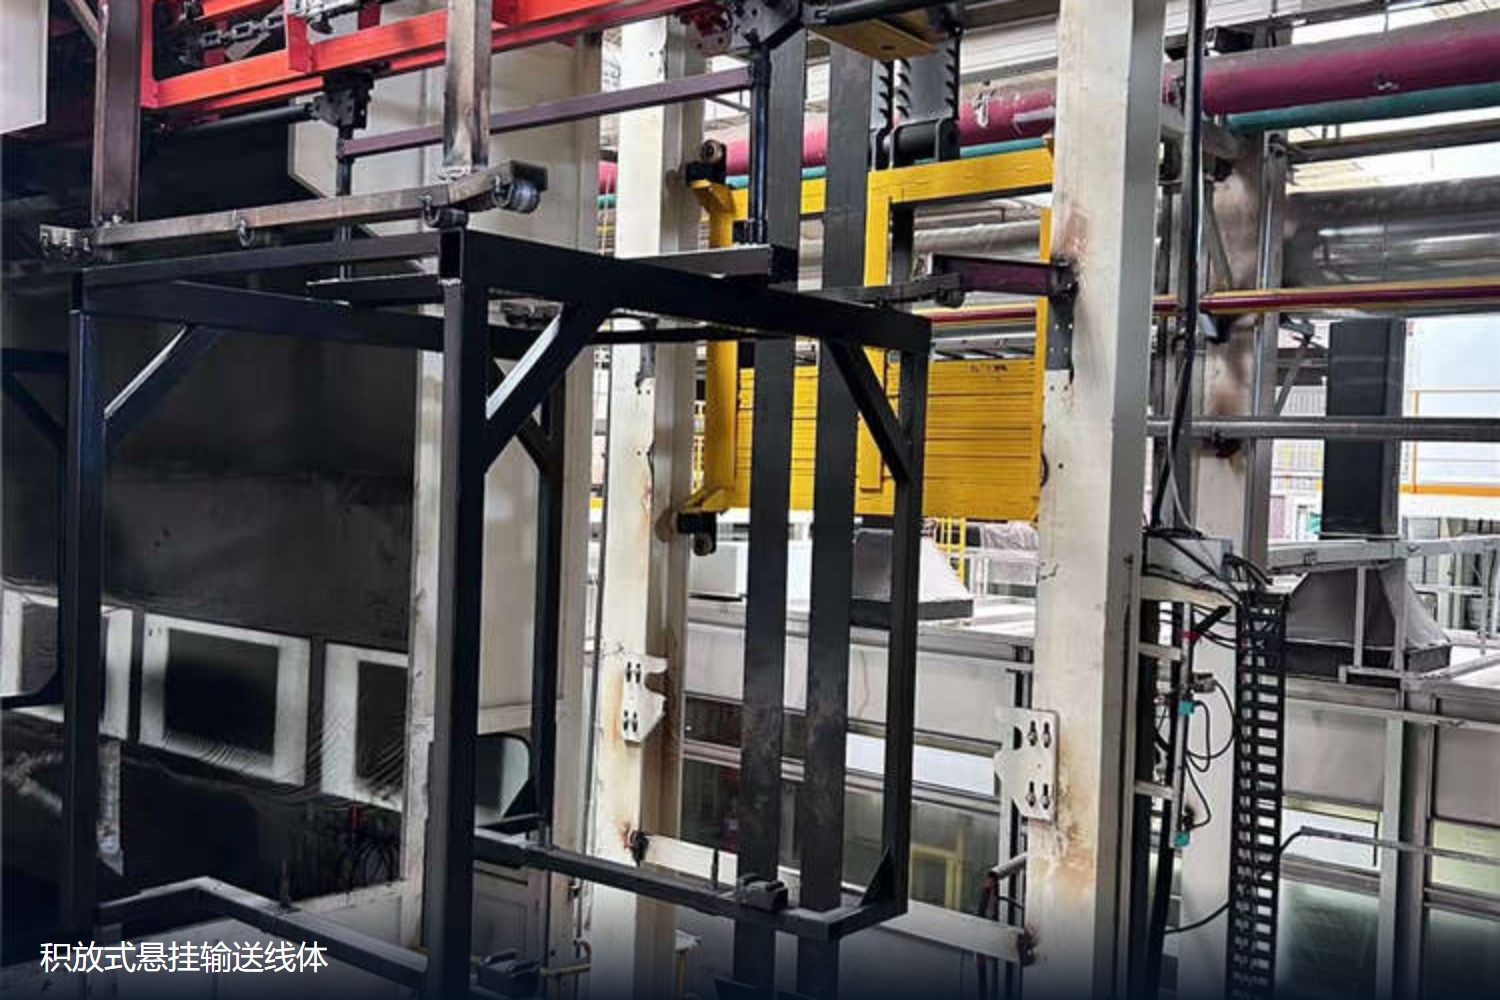
输送采用积放式悬挂链,工件吊挂在链条下方的吊具上随线运行,可在积放段实现缓存、分流与节拍调整。线路按厂房梁下净空与工艺路线布置,转弯半径与爬坡角度结合工件外形确定;驱动采用减速电机,按负载分布设置多级驱动,避免链条张力过大。
三、节拍匹配
抛丸、喷涂、固化三段的设计节拍按客户产能反算,积放段容量按固化炉停留时间与故障缓冲时间确定,保证单段短时停机不影响整线运行。
四、交付与培训
交付内容包括设备安装、空载与负载试运行、联动调试及操作维护培训。随机提供线路图、易损件清单与保养周期表,便于客户纳入日常设备管理。
 冀公网安备13010402002588