工业热泵、空气源热泵、热泵烘干机
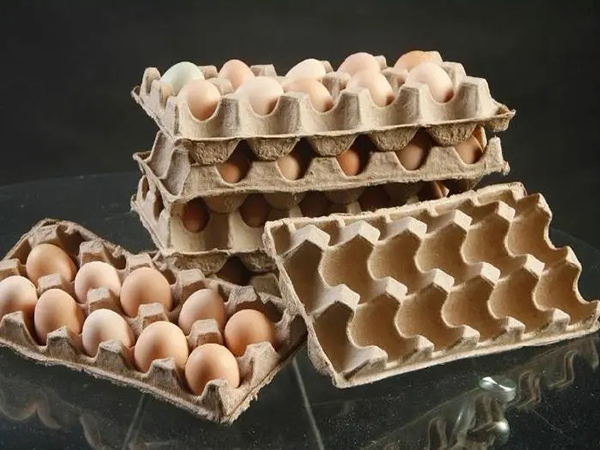
纸浆模塑纸托的变形开裂,根子往往不在“温度不够高”,而在“水分走得不对”。湿坯含水率高达65%~70%,传统热风直吹容易表层先干结壳,芯层水分后迁,纤维收缩不同步,翘边、开裂跟着来。热泵烘干机的低温除湿工艺,恰好换了一个思路:不靠高温硬烘,靠精准控温控湿把水分“带出来”。
热泵除湿的原理并不复杂。蒸发器把循环空气中的水分冷凝析出,冷凝器再对除湿后的空气做温和加热,送回烘房。整个过程温度可控,风不直吹,物料表面不会因局部高温而结壳。对纸托来说,这意味着纤维有更均匀的收缩节奏,断面含水梯度被压平,翘曲和开裂的诱因从源头减少。
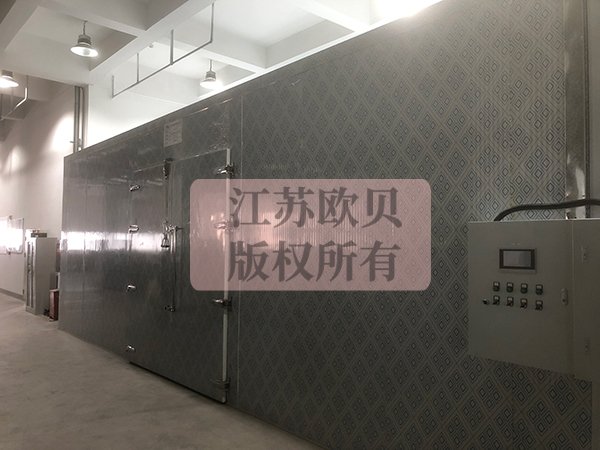
实际产线数据也有印证。有彩印包装厂的纸托烘干线原采用电加热,温度在60~80℃之间,能耗压力不小。加装空气能热泵机组后,烘干过程更温和,同时配置余热回收装置,把排出的热湿气中的热量回收回来预热新风,兼顾除湿与节能。对于薄壁餐盒、蛋托这类对平整度敏感的产品,低温除湿路线比强风高温直吹更友好——已有干燥实验显示,温和控温条件下薄壁制品的开裂率可控制在很低水平,而强风直吹组的翘曲高度和开裂率明显更高。

当然,热泵低温除湿不是万能公式。纸托的壁厚、浆料配比、成型后的初始含水率,都会影响温湿度曲线的设定。厚壁工业内衬和薄壁蛋托不可能共用一套参数。但它的核心价值在于给了工艺一个可调的窗口:温度不必冲高,湿度可以主动拉低,烘干节奏跟着物料走,而不是跟着加热管的功率走。
如果你正在被纸托翘边、开裂、批次一致性差困扰,不妨先别急着加温。把烘干曲线拆开看:前段预热是否过急,中段排湿是否跟上,尾段定型是否给了纤维足够的缓冲。热泵低温除湿能做的,是把这些环节变得可控。至于参数怎么定,带着你的壁厚和浆料来聊,比套模板靠谱。
 冀公网安备13010402002588